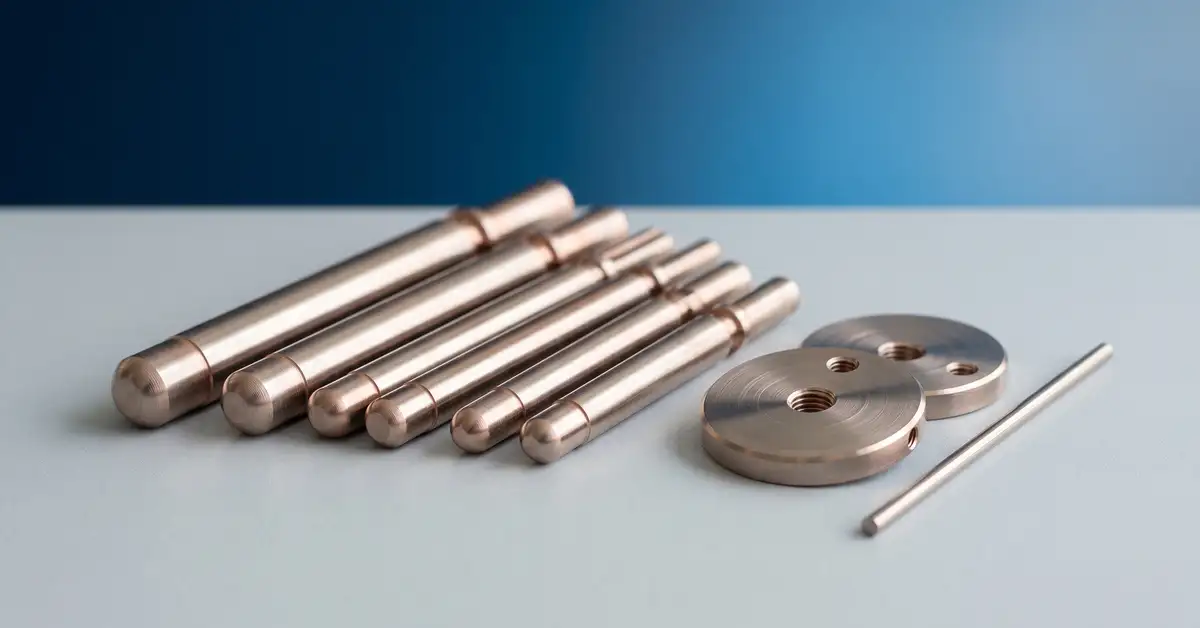
Wolfram-Kupfer
Wolfram-Kupfer (WCu) ist ein pulvermetallurgischer Verbundwerkstoff aus einem hochschmelzenden Wolfram-Gerüst, dessen Poren mit Kupfer infiltriert sind. Da Wolfram und Kupfer praktisch nicht ineinander löslich sind, entsteht kein Mischkristall, sondern eine zweiphasige Pseudolegierung: Wolfram liefert Temperaturfestigkeit, Dichte und Abbrandfestigkeit, Kupfer die hohe elektrische und thermische Leitfähigkeit. Bei Negele Hartmetall-Technik trägt dieser Sinterwerkstoff den Markennamen EROMET und wird vorwiegend in den Verhältnissen 90/10, 80/20 und 75/25 (Wolfram/Kupfer) gefertigt, vom Einzelteil bis zur Serie nach Zeichnung.
EROMET verbindet zwei Eigenschaften, die ein einzelnes Metall nicht zugleich bietet: die Hitzebeständigkeit und Abbrandfestigkeit der Wolframmatrix und die ausgezeichnete Leitfähigkeit des infiltrierten Kupfers. Hinzu kommen eine geringe Legierungsneigung und eine im Vergleich zu reinem Wolfram gute Bearbeitbarkeit. Diese Kombination macht Wolfram-Kupfer zum bevorzugten Werkstoff für Senkelektroden, Schweißelektroden und Schaltkontakte.
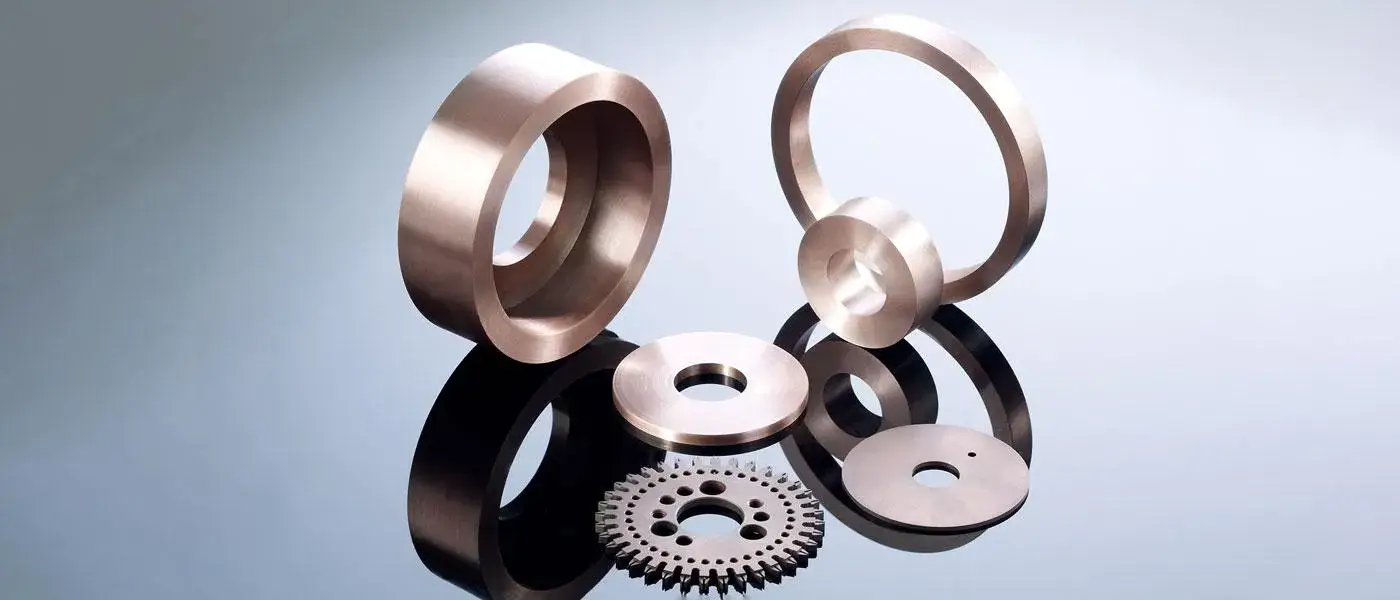
Eigenschaften von Wolfram-Kupfer
Wolfram-Kupfer ist ein zweiphasiger Verbund, kein Mischkristall. Wolfram und Kupfer bilden weder eine feste Lösung noch spröde intermetallische Phasen, sie bleiben im Gefüge getrennt. In der Fachliteratur wird WCu deshalb als Pseudolegierung oder Metallmatrix-Verbundwerkstoff beschrieben. Genau diese Trennung erlaubt es, das Eigenschaftsprofil über das Wolfram/Kupfer-Verhältnis gezielt einzustellen.
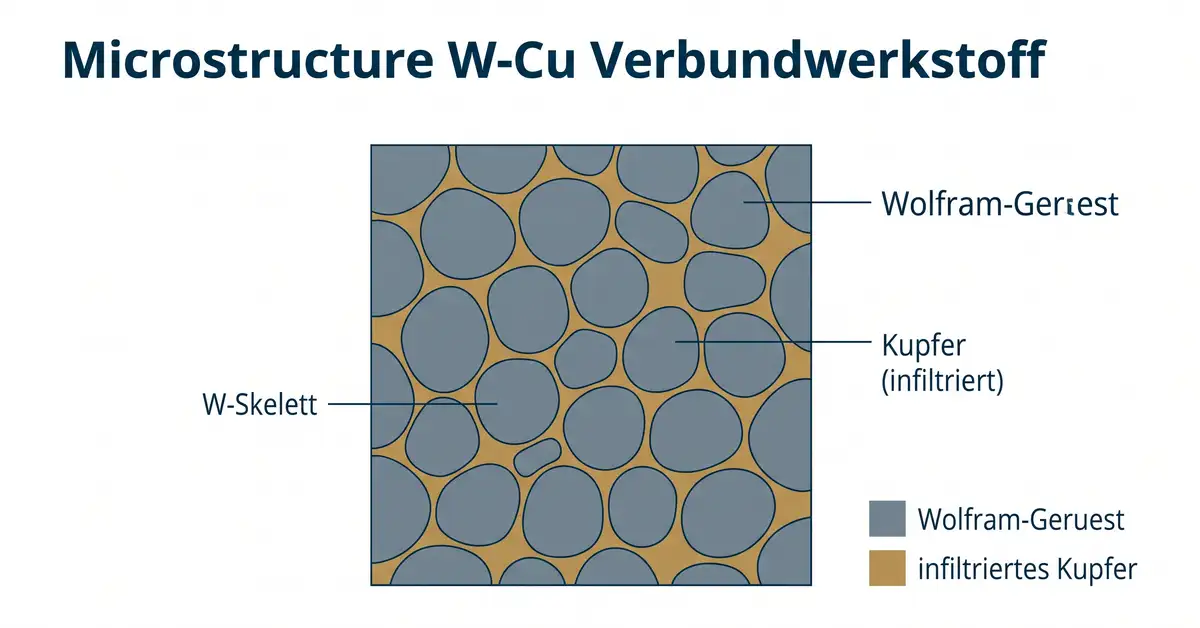
Wolfram trägt mit seinem hohen Schmelzpunkt von 3.422 °C, dem höchsten aller Metalle, und einer Dichte von rund 19,3 g/cm³ zur Temperaturfestigkeit, Dichte und Abbrandfestigkeit bei. Kupfer bringt die Leitfähigkeit: reines Kupfer entspricht 100 %IACS beziehungsweise rund 58 MS/m und besitzt eine Wärmeleitfähigkeit um 400 W/(m·K) bei einem Schmelzpunkt von 1.085 °C.
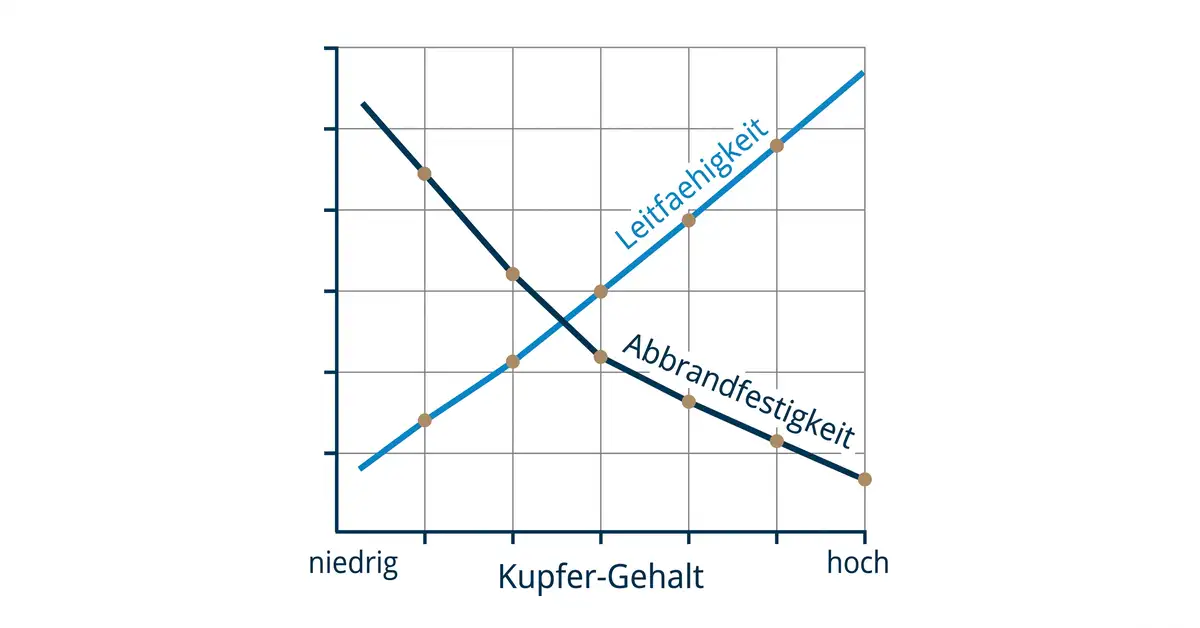
Daraus ergibt sich eine klare Regel: Ein höherer Kupferanteil (zum Beispiel 75/25) steigert elektrische und thermische Leitfähigkeit sowie die Bearbeitbarkeit und erhöht die Wärmeausdehnung. Ein höherer Wolframanteil (zum Beispiel 90/10) erhöht Dichte, Härte und Abbrandfestigkeit, senkt aber die Leitfähigkeit. Welche EROMET-Sorte zu Ihrer Anwendung passt, klären wir in der technischen Beratung.
| Eigenschaft | Einheit | EROMET 75/25 | EROMET 80/20 | EROMET 90/10 |
|---|---|---|---|---|
| Zusammensetzung W/Cu | % | 75 / 25 | 80 / 20 | 90 / 10 |
| Dichte | g/cm³ | 15 | 15,6 | 17,3 |
| Härte | HV10 | 210 | 230 | 250 |
| El. Leitfähigkeit | %IACS | ≥ 27 | ≥ 25 | ≥ 25 |
| El. Leitfähigkeit | MS/m | ≥ 16 | ≥ 15 | ≥ 14 |
| Spez. el. Widerstand | (Ω·mm²)/m | ≤ 0,047 | ≤ 0,050 | ≤ 0,052 |
| Wärmeleitfähigkeit (20 °C) | W/(m·K) | 170 | 160 | 150 |
| Wärmeausdehnung (0 bis 100 °C) | 10-6/K | 8,5 | 8,3 | 6,1 |
Quelle: Hauseigene Produktdaten (EROMET / Wolfram-Kupfer), Stand 01.01.2015, verifiziert gegen DIN/ISO-Normen. Technische Änderungen vorbehalten, geringfügige Wertabweichungen sind produktionsbedingt.
Wolfram-Kupfer im Vergleich
Wolfram-Kupfer (WCu)
Leitfähigkeit: bis 170 W/(m·K), ≥27 %IACS
Abbrandfestigkeit: hoch (Wolframmatrix)
Stärke: Leitfähigkeit plus Hitze- und Abbrandfestigkeit
Elektrolytkupfer
Leitfähigkeit: ~100 %IACS
Abbrandfestigkeit: gering, neigt zu Abbrand
Stärke: maximale Leitfähigkeit, aber weich
Verwandte Werkstoffe
Optionen: Wolfram-Schwermetall (WSM), Molybdän-Kupfer (MoCu)
Wahl: WSM für Dichte, MoCu für leichteres Wärmemanagement
Herstellung und Bearbeitung von Wolfram-Kupfer
Wolfram-Kupfer wird pulvermetallurgisch hergestellt, üblicherweise im Infiltrationsverfahren. Zuerst wird Wolframpulver zu einem porösen Gerüst gepresst und gesintert. Anschließend wird flüssiges Kupfer durch Kapillarwirkung in die offenen Poren infiltriert: Da Kupfer bei rund 1.085 °C schmilzt, das Wolfram-Gerüst aber fest bleibt, füllt das Kupfer die Hohlräume, ohne das Gerüst aufzulösen.
Wolframpulver pressen
Formgebung des Grünlings, endkonturnah und mit definierter Porosität.
Poröses W-Gerüst sintern
Sintern unter Schutzgas oder Vakuum, durch aktiviertes Sintern bereits ab etwa 1.400 °C.
Kupfer-Infiltration
Flüssiges Kupfer füllt die offenen Poren durch Kapillarwirkung und bildet ein durchgängiges Leitnetz.
Bearbeiten nach Zeichnung
Spanende Bearbeitung, Schleifen und Erodieren auf Endmaß und Toleranz.
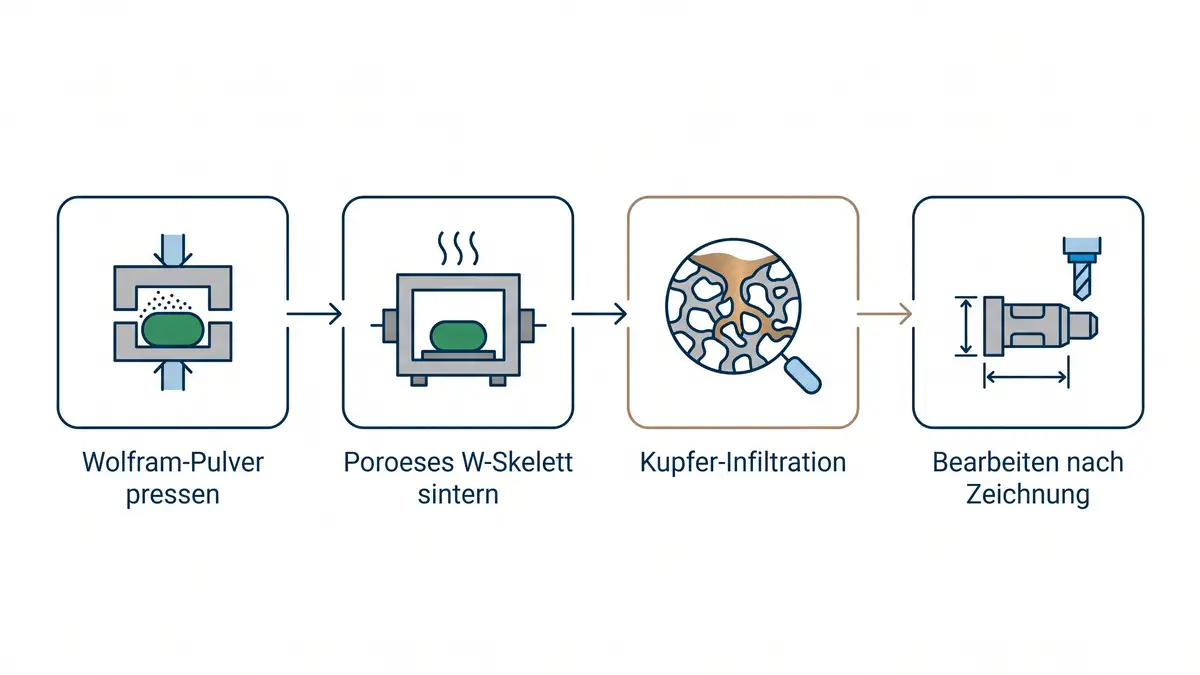
Das Verfahren ist messtechnisch und in der Praxis gut beschrieben. Untersuchungen zu aktiviertem Sintern und Infiltration zeigen, dass sich das Wolfram-Gerüst mit geringen Dotierungen schon bei rund 1.400 °C statt über 2.000 °C verdichten lässt. WCu wird in der Literatur als typische Pseudolegierung bezeichnet, die niedrige Wärmeausdehnung und hohe Dichte des Wolframs mit der Leitfähigkeit des Kupfers verbindet.
Anwendungsgebiete
Wolfram-Kupfer kommt überall dort zum Einsatz, wo Leitfähigkeit und Hitze- beziehungsweise Abbrandfestigkeit zusammentreffen. Die folgenden Bereiche bilden den Schwerpunkt der EROMET-Fertigung.
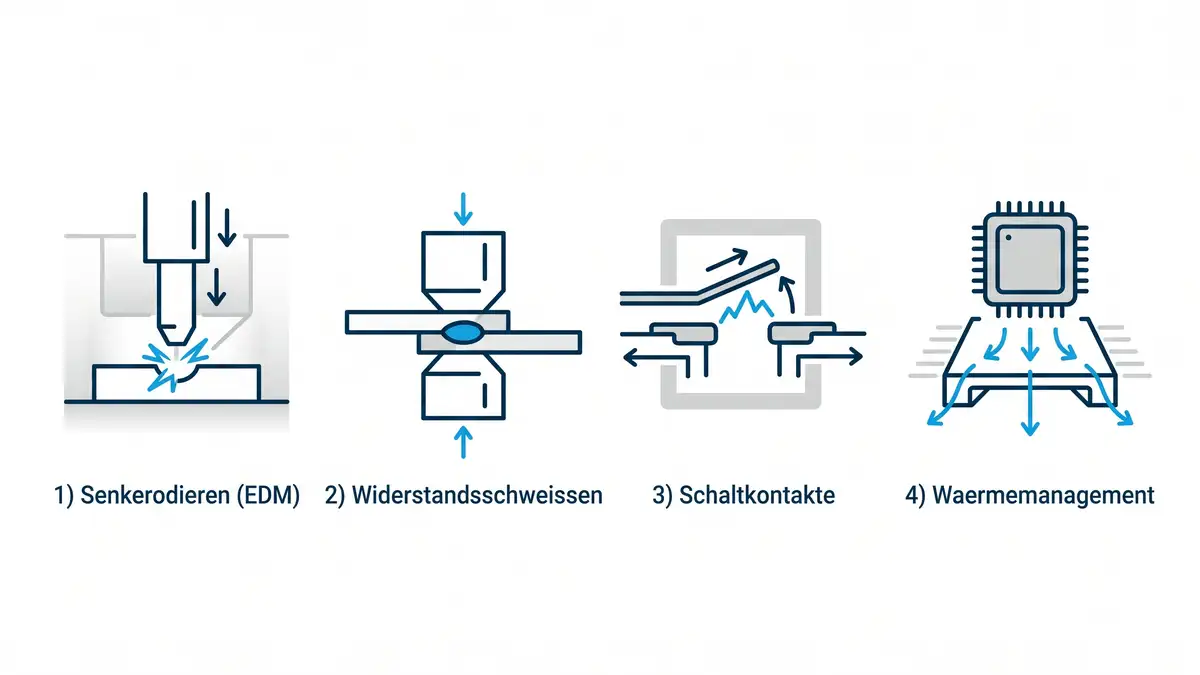
Senkerodieren (EDM)
Als Senkelektrode für die Funkenerosion verbindet WCu geringen Elektrodenverschleiß mit feiner Detailtreue. Das stabile Wolfram-Gerüst hält die Elektrodengeometrie über lange Brennzeiten, das Kupfer führt den Strom. Besonders beim Erodieren harter Werkstoffe wie Hartmetall und bei feinsten Konturen im Werkzeugbau spielt Wolfram-Kupfer seine Stärken aus.
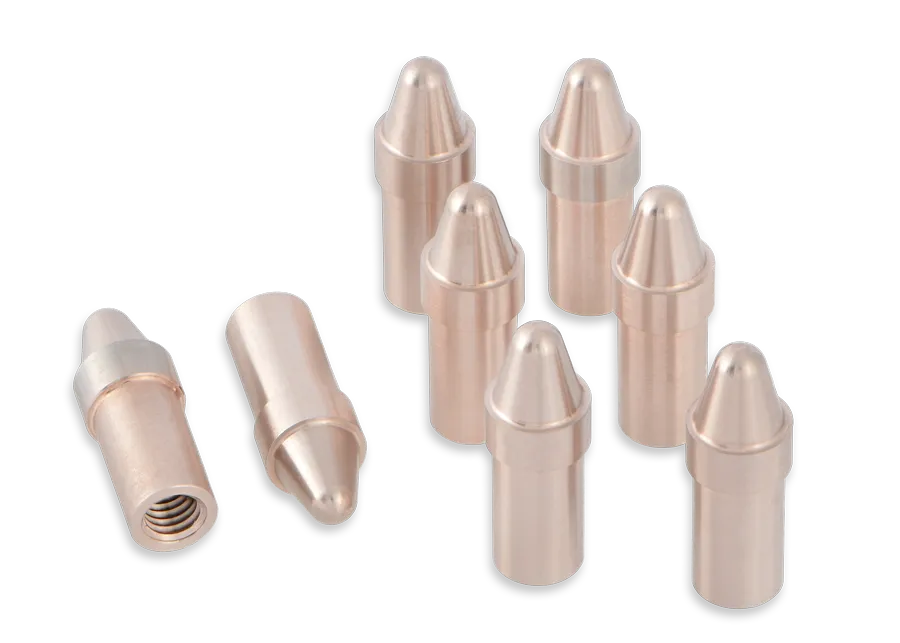
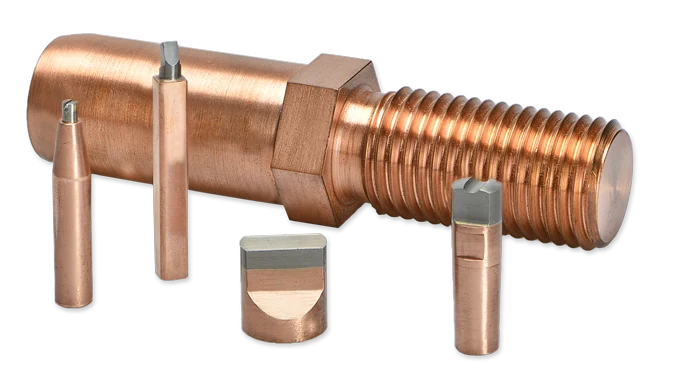
Widerstandsschweißen
Als Elektrode für das Widerstands-, Punkt- und Buckelschweißen hält Wolfram-Kupfer hohen Strömen und Anpresskräften stand, ohne die Spitzengeometrie zu verlieren. In der Automobil- und Batterieproduktion, etwa beim Verschweißen von Zellverbindern und Folien, sorgt die Kombination aus Hitzebeständigkeit und Leitfähigkeit für konstante Schweißergebnisse und geringen Materialübertrag.
Schaltkontakte
In der Elektroindustrie dient Wolfram-Kupfer als Abbrandkontakt in der Hoch- und Mittelspannungsschalttechnik, etwa in Vakuumschaltröhren und Leistungsschaltern. Die Wolframoberfläche widersteht der Lichtbogenerosion, das Kupfer führt den Strom und die Wärme zwischen den Schaltvorgängen ab.
Wärmemanagement und Elektronik
Weil sich die Wärmeausdehnung von WCu über den Wolframanteil einstellen lässt, eignet sich Wolfram-Kupfer als Wärmespreizer und Bodenplatte in der Leistungselektronik. Die niedrige, an Keramik und Halbleiter angepasste Ausdehnung reduziert thermische Spannungen, während das Kupfer die Verlustwärme abführt. Auch Thermoden und Elektroden für das elektrochemische Abtragen zählen zum Programm.
Lieferformen
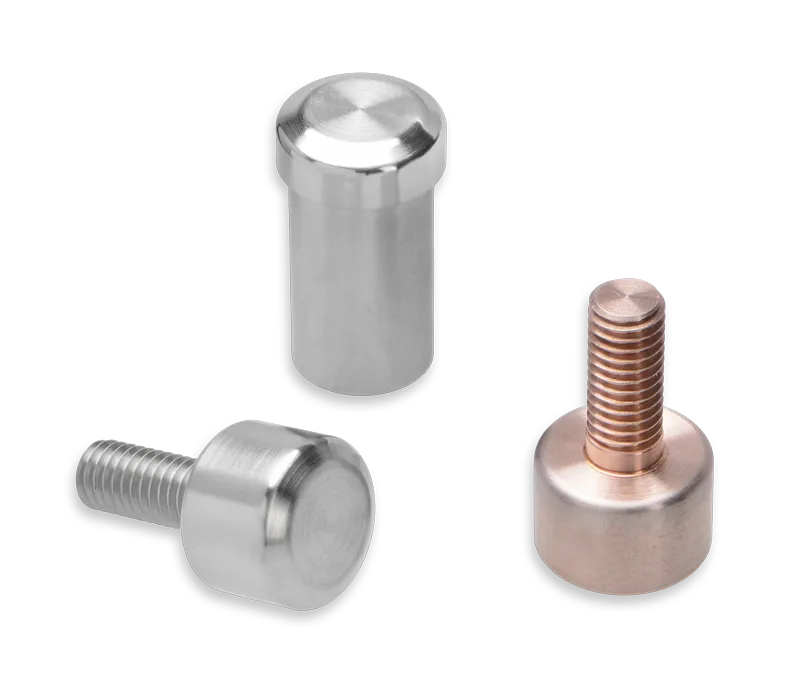
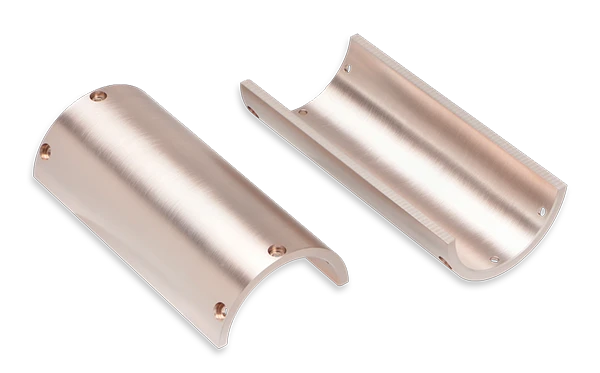
Negele ist Auftragsfertiger und stellt Wolfram-Kupfer nach Kundenspezifikation her, nicht als Lagerware für Normprofile. Im Mittelpunkt stehen Zeichnungsteile sowie Rohlinge und Ronden für die nachgelagerte Bearbeitung. Geliefert wird vom Einzelteil über den Prototyp bis zur Serie, ohne Mindestbestellmenge.
- Formteile und Zeichnungsteile nach Kundenspezifikation, endkonturnah
- Stäbe, Platten und Blöcke als Basis für die Endbearbeitung
- Röhrchen und Sonderformen je nach Anwendung
- Individuelle W/Cu-Verhältnisse über die Standardsorten 90/10, 80/20 und 75/25 hinaus auf Anfrage
Die typische Lieferzeit liegt bei 6 bis 8 Wochen, bei einfachen Geometrien auch kürzer. Als familiengeführtes Unternehmen aus Stuttgart entscheidet Negele kurzfristig und flexibel, gerade bei Einzelteilen und kleinen Serien.
Normen und Standards
Für Kupfer-Wolfram-Kontaktwerkstoffe ist die zentrale internationale Norm ASTM B702 (Standard Specification for Copper-Tungsten Electrical Contact Material). Sie beschreibt pulvermetallurgisch hergestellte Kupfer-Wolfram-Kontaktwerkstoffe und legt Anforderungen an Zusammensetzung, Dichte sowie mechanische und elektrische Eigenschaften fest. Verwandte Normen für Wolframwerkstoffe sind ASTM B777 (Wolfram-Schwermetalle) und ASTM B631 (Silber-Wolfram-Kontaktwerkstoffe).
Auf Wunsch liefert Negele Wolfram-Kupfer mit Material- und Prüfbescheinigung nach EN 10204 (Zeugnis 2.1, 2.2 oder Abnahmeprüfzeugnis 3.1). Die Fertigung ist nach DIN EN ISO 9001 zertifiziert. Details finden Sie im Bereich Chargen- und Prüfbescheinigung.
Häufig gestellte Fragen zu Wolfram-Kupfer
Was ist Wolfram-Kupfer (WCu)?
Wolfram-Kupfer ist ein pulvermetallurgischer Verbundwerkstoff aus einem gesinterten Wolfram-Gerüst, dessen Poren mit Kupfer infiltriert sind. Wolfram liefert Temperaturfestigkeit, Dichte und Abbrandfestigkeit, Kupfer die hohe elektrische und thermische Leitfähigkeit. Eingesetzt wird WCu vor allem für Erodierelektroden, Schweißelektroden und Schaltkontakte.
Was bedeutet EROMET?
EROMET ist der Markenname von Negele Hartmetall-Technik für den Sinterwerkstoff Wolfram-Kupfer. EROMET wird vorwiegend in den Verhältnissen 90/10, 80/20 und 75/25 (Wolfram/Kupfer) gefertigt; weitere Zusammensetzungen sind auf Anfrage möglich.
Welche Wolfram-Kupfer-Sorten gibt es?
Negele führt drei EROMET-Standardsorten: 90/10, 80/20 und 75/25 (Wolfram/Kupfer). Mit steigendem Kupferanteil nehmen elektrische und thermische Leitfähigkeit zu, mit steigendem Wolframanteil Dichte, Härte und Abbrandfestigkeit. Die Auswahl richtet sich nach dem Lastfall des Bauteils.
Welche Dichte hat Wolfram-Kupfer?
Die Dichte hängt vom Wolfram/Kupfer-Verhältnis ab. EROMET 75/25 liegt bei rund 15 g/cm³, EROMET 80/20 bei 15,6 g/cm³ und EROMET 90/10 bei 17,3 g/cm³. Ein höherer Wolframanteil erhöht die Dichte in Richtung des Wolframwerts von 19,3 g/cm³.
Wie hoch ist die elektrische Leitfähigkeit von Wolfram-Kupfer?
EROMET erreicht je nach Sorte mindestens 25 bis 27 %IACS, das entspricht etwa 14 bis 16 MS/m. Die Wärmeleitfähigkeit liegt zwischen 150 und 170 W/(m·K). Beide Werte steigen mit dem Kupferanteil; EROMET 75/25 erreicht die höchsten Werte.
Ist Wolfram-Kupfer eine Legierung?
Nein. Wolfram und Kupfer sind praktisch nicht ineinander löslich und bilden keine Mischkristalle oder intermetallischen Phasen. Wolfram-Kupfer ist daher ein zweiphasiger Verbundwerkstoff, der in der Fachliteratur als Pseudolegierung bezeichnet wird.
Wofür wird Wolfram-Kupfer verwendet?
Typische Anwendungen sind Senkelektroden für die Funkenerosion (EDM), Elektroden für das Widerstandsschweißen, Abbrandkontakte in der Hoch- und Mittelspannungsschalttechnik, Thermoden sowie Wärmespreizer in der Leistungselektronik. Immer dann, wenn Leitfähigkeit und Hitze- oder Abbrandfestigkeit zusammenkommen.
Warum eignet sich Wolfram-Kupfer als Erodierelektrode?
Das hochschmelzende Wolfram-Gerüst hält die Elektrodengeometrie über lange Brennzeiten und sorgt für geringen Verschleiß und feine Detailtreue, während das Kupfer den Strom führt. Deshalb wird Wolfram-Kupfer vor allem beim Erodieren harter Werkstoffe und feinster Konturen eingesetzt.
Lässt sich Wolfram-Kupfer bearbeiten?
Ja. Anders als reines Wolfram oder Hartmetall lässt sich Wolfram-Kupfer dank der duktilen Kupferphase spanend bearbeiten, also drehen, fräsen, bohren und schleifen, und natürlich erodieren. Das ermöglicht endkonturnahe Zeichnungsteile mit engen Toleranzen.
Wolfram-Kupfer-Bauteile nach Ihren Anforderungen
Vom Einzelteil bis zur Serie: persönliche Beratung zur richtigen EROMET-Sorte und Fertigung nach Zeichnung, mit über 40 Jahren Erfahrung in der Pulvermetallurgie. Lieferzeit 6 bis 8 Wochen, keine Mindestbestellmenge.
Jetzt Anfrage stellenWeiterführende Informationen
Verwandte Werkstoffe und Quellen
- Verwandte Werkstoffe: Wolfram, Wolfram-Schwermetall (WSM), Molybdän-Kupfer (MoCu), Hartmetall
- Normen: ASTM B702 (Copper-Tungsten Electrical Contact Material)
- Werkstoffdaten: Max-Planck-Institut für Plasmaphysik zu Wolfram-Kupfer-Verbundwerkstoffen, Wolfram (PubChem), Kupfer (WebElements)
- Service: Technische Beratung, Chargen- und Prüfbescheinigung, Kontakt