Hartmetall
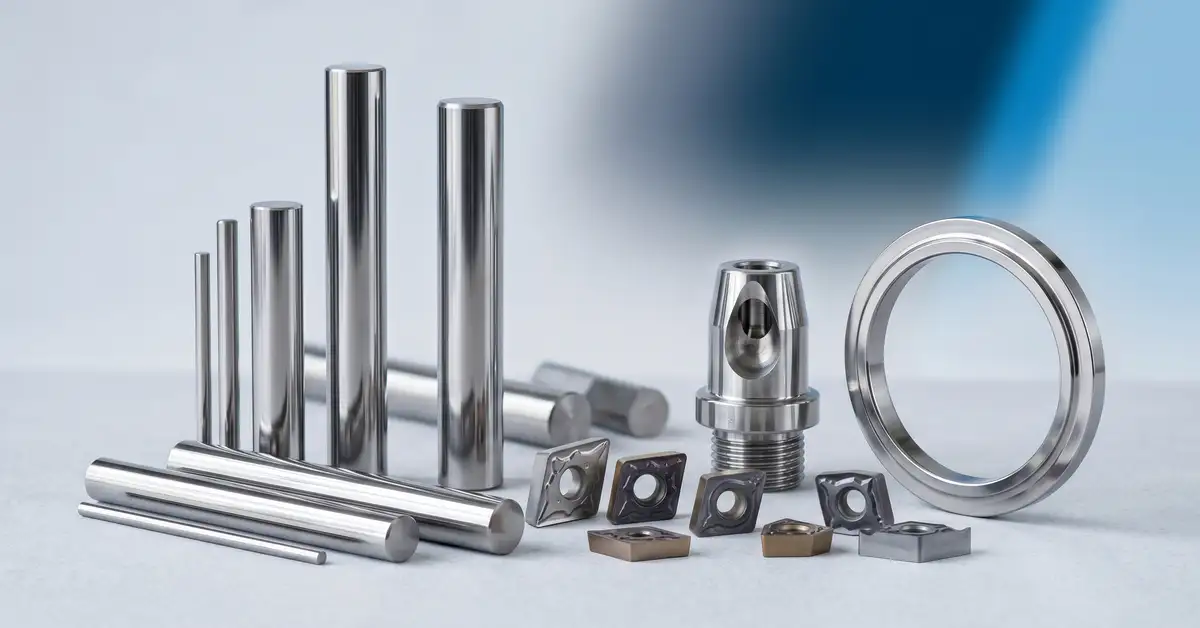
Hart wie Diamant. Hartmetall (englisch Cemented Carbide, häufig nach seinem Hauptbestandteil als Wolframcarbid bezeichnet) ist ein pulvermetallurgischer Verbundwerkstoff aus harten Wolframcarbid-Körnern (WC) in einer zähen metallischen Bindephase, meist Cobalt (Co). Diese Kombination vereint die Härte einer Keramik mit der Bruchzähigkeit eines Metalls und macht Hartmetall zum Werkstoff der Wahl, wo Verschleiß, hohe Flächenpressung und Maßbeständigkeit über die Grenzen von Werkzeugstahl hinausgehen. Negele Hartmetall-Technik fertigt Hartmetall-Bauteile seit 1980 nach Zeichnung, vom Einzelteil bis zur Serie und ohne Mindestbestellmenge.
Der Name geht auf eine Entwicklung der Firma Krupp zurück, die WC-Co-Hartmetall 1926 unter dem Markennamen Widia (von „wie Diamant“) einführte. Aus dieser Werkstoffklasse ist über Jahrzehnte eine ganze Familie von Sorten entstanden, deren Eigenschaften sich gezielt über Bindergehalt, Korngröße und Prozessführung einstellen lassen. Genau diese Sortenkenntnis ist das Kerngeschäft von Negele: Wir beraten zur richtigen Materialzusammenstellung und fertigen das passende Bauteil dazu.
Eigenschaften von Hartmetall
Hartmetall ist ein Zweiphasen-Verbund: harte, verschleißfeste Wolframcarbid-Körner sind in eine durchgehende metallische Bindephase eingebettet. Reines Wolframcarbid erreicht eine Härte um 2.600 HV und eine Dichte von rund 15,6 g/cm³, ist als Monophase jedoch zu spröde für den Bauteileinsatz. Erst der duktile Cobalt-Binder macht aus der spröden Keramik einen technisch nutzbaren Werkstoff, der Risse abbremst und Stösse aufnimmt.
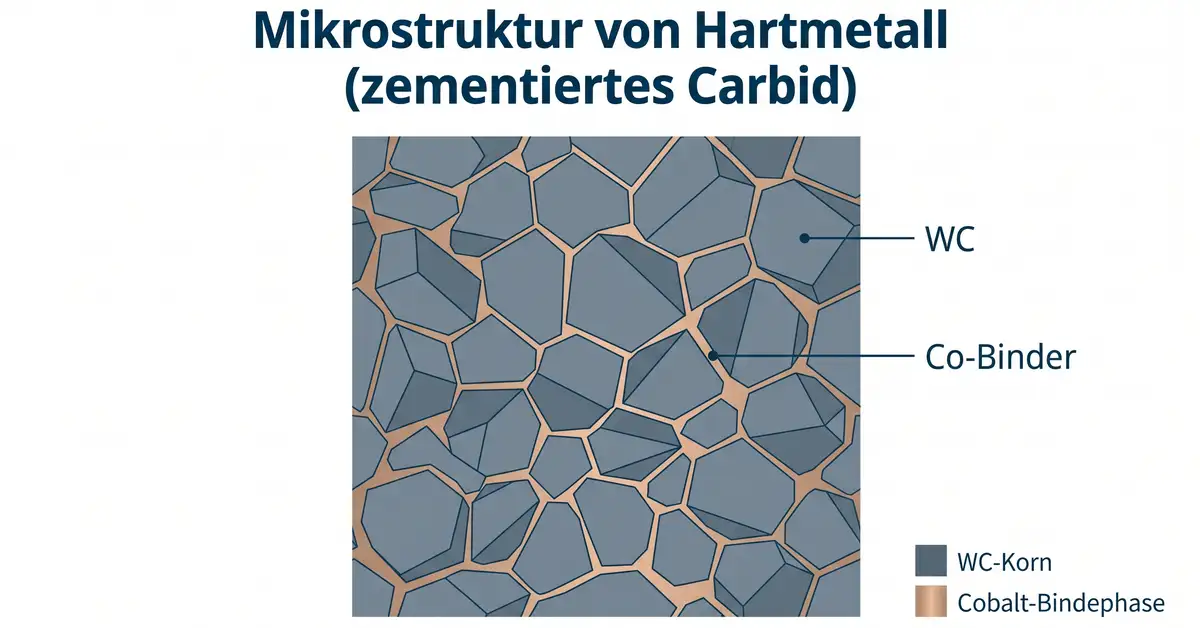
Zwei Stellgrößen bestimmen das Eigenschaftsprofil: der Bindergehalt (typisch 3 bis 30 Gew.-% Cobalt) und die WC-Korngröße (von ultrafein unter 0,5 µm bis grob über 4 µm). Ein niedriger Cobalt-Anteil und feine Körner erhöhen Härte, Steifigkeit und Verschleißbeständigkeit; ein höherer Cobalt-Anteil und gröbere Körner steigern Zähigkeit und Biegebruchfestigkeit. Diese Wechselwirkung ist messtechnisch gut belegt: Untersuchungen des Fraunhofer IKTS zeigen, dass abnehmende Korngröße die Härte deutlich anhebt, während die Bruchzähigkeit zurückgeht.
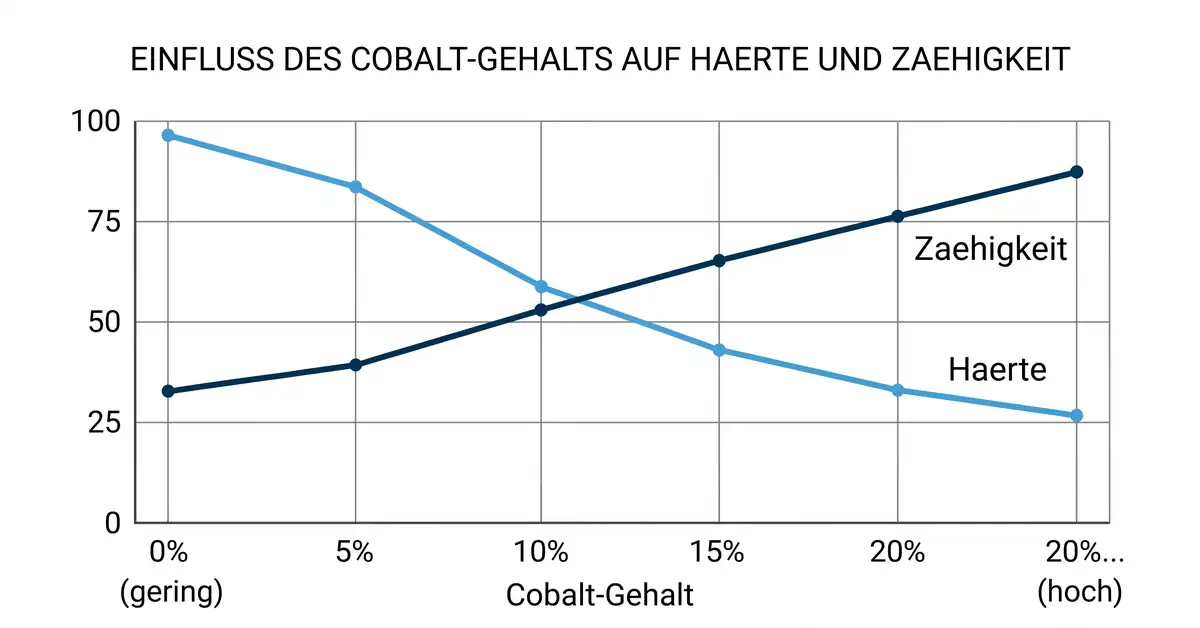
Für den Konstrukteur bedeutet das: Es gibt nicht das eine Hartmetall, sondern eine Sorte für jeden Lastfall. Eine Schneidplatte mit hoher Standzeit verlangt eine andere Sorte als ein schlagbeanspruchter Prägestempel. Die folgenden Werte umfassen das gesamte industrielle Sortenband; die für Ihr Bauteil sinnvolle Sorte klären wir in der technischen Beratung.
| Eigenschaft | Wert (Sortenband) | Norm / Hinweis |
|---|---|---|
| Dichte (WC-Co) | 13,0 bis 15,0 g/cm³ | sinkt mit steigendem Co-Gehalt |
| Dichte (reines WC) | ca. 15,6 g/cm³ | Referenzphase |
| Vickershärte | 780 bis 2.200 HV (NHT bis 2.000 HV) | ISO 3878 |
| Härte (Rockwell) | ca. 82,5 bis 93 HRA | ISO 3878 |
| Biegebruchfestigkeit | 1.900 bis 3.700 N/mm² (NHT-Feinkorn bis 3.900) | ISO 3327 |
| Druckfestigkeit | bis ca. 7.000 N/mm² | EN ISO 4506 |
| Elastizitätsmodul | 470 bis 630 GPa | ca. 2 bis 3-fache Steifigkeit von Stahl |
| Bruchzähigkeit KIC | 7 bis 60 MPa·m0,5 | Palmqvist, ISO 28079 |
| Wärmeleitfähigkeit | 60 bis 80 W/(m·K) | sortenabhängig |
| Wärmeausdehnung | 4,7 bis 6,7 ×10⁻⁶/K | niedriger als Stahl |
| WC-Korngröße | <0,5 bis >4 µm | ISO 4499 |
| Cobalt-Bindergehalt | 3 bis 30 Gew.-% | typ. 6 bis 15 % für Zerspanung |
Quelle: Hauseigene Produktdaten (Hartmetall), verifiziert gegen DIN/ISO-Normen sowie veröffentlichte Werkstoffdaten (Fraunhofer IKTS; WC-Referenzdaten).
Hartmetall im Vergleich
Hartmetall (WC-Co)
Härte: bis 2.000 HV
E-Modul: 470 bis 630 GPa
Stärke: Verschleiß- und Druckfestigkeit, Maßbeständigkeit
Gehärteter Werkzeugstahl
Härte: ca. 800 bis 900 HV (60 bis 65 HRC)
E-Modul: ca. 210 GPa
Stärke: zäher, günstiger, frei zerspanbar
Bearbeitung und Herstellung von Hartmetall
Hartmetall wird nicht geschmolzen und gegossen, sondern pulvermetallurgisch hergestellt. WC- und Co-Pulver werden gemischt, gemahlen, zu rieselfähigem Granulat sprühgetrocknet, in Form gepresst und anschließend gesintert. Beim Flüssigphasensintern (typisch 1.300 bis 1.500 °C) schmilzt nur der Cobalt-Binder auf und verdichtet das Gefüge, während die WC-Körner fest bleiben.
Pulveraufbereitung
Mischen von Wolframcarbid- und Cobalt-Pulver, abgestimmt auf Korngröße und Sorte.
Mahlen und Granulieren
Nassmahlen und Sprühtrocknen zu rieselfähigem, pressbarem Granulat.
Pressen
Formgebung zum Grünling, endkonturnah vor dem Sintern.
Sintern
Flüssigphasensintern bei rund 1.450 °C, Verdichtung auf nahezu volle Dichte.
Schleifen und Erodieren
Endbearbeitung durch Diamantschleifen, Drahterosion und Läppen auf Endmaß.
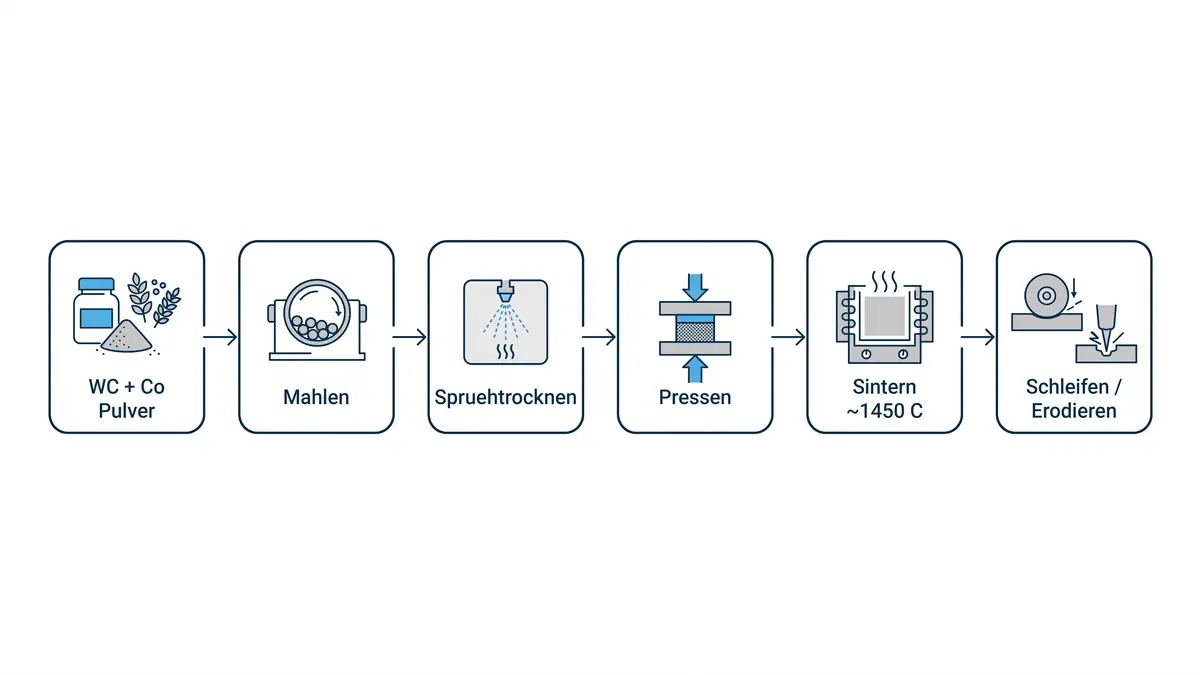
Entscheidend für die Fertigung ist die Sinterschwindung: Bauteile schwinden linear um etwa 15 bis 20 % und im Volumen um rund 50 %, wie Untersuchungen zur Sinterschwindung von WC-Co belegen. Diese Schwindung muss bereits in der Pressform eingerechnet werden, weshalb endkonturnahe Preforms und das Erfahrungswissen aus der Einzel- und Serienfertigung über Maßgenauigkeit und Ausschuss entscheiden.
Im gesinterten Zustand lässt sich Hartmetall praktisch nur noch durch Diamantschleifen, Drahterosion (EDM) sowie Läppen und Polieren bearbeiten. Konventionelles Zerspanen ist nicht möglich. Genau deshalb ist die Wahl der Sorte und der Fertigungsstrategie vor dem Sintern so wichtig, ein Punkt, an dem die technische Beratung von Negele ansetzt.
Anwendungsgebiete
Die außerordentliche Vielseitigkeit sichert Hartmetall eine führende Rolle in der Verschleiß- und Zerspanungstechnik, im Korrosionsschutz, in der Umformtechnik sowie in der Gesteins- und Bergbaubearbeitung. Die folgenden Branchen bilden den Schwerpunkt der Negele-Fertigung.
Werkzeugbau und Umformtechnik
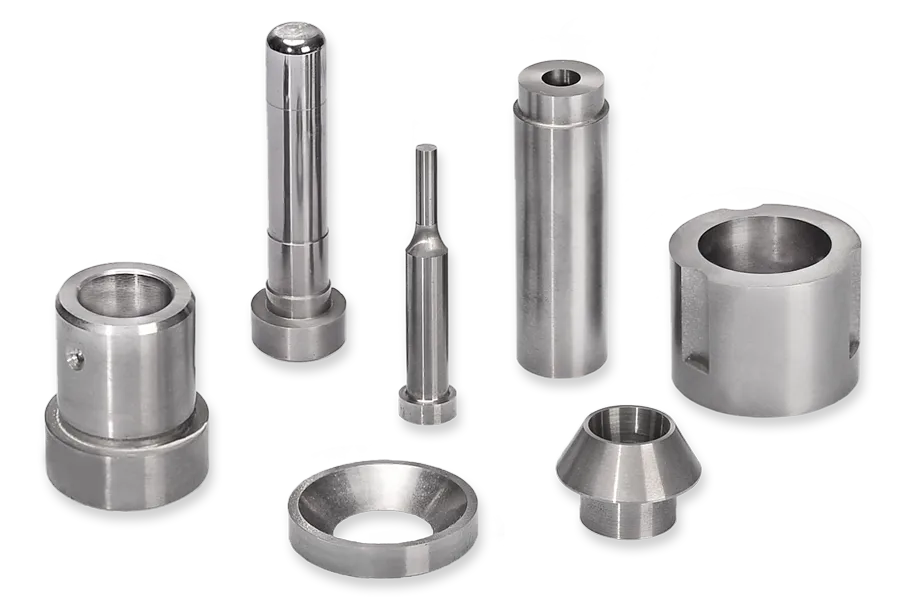
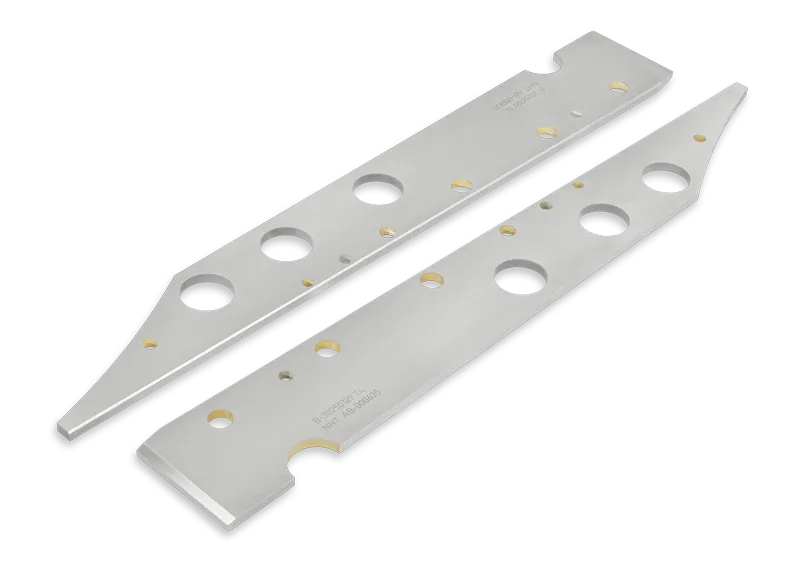
Im Werkzeugbau und der Umformtechnik kommt Hartmetall als Einsatz, Schnittbuchse und Stempel für Stanzwerkzeuge, als Matrize für Muttern und als Ziehstein zum Einsatz. Die hohe Kantenstabilität feinkörniger Sorten verlängert Standzeiten gegenüber Werkzeugstahl deutlich und hält enge Toleranzen über hohe Stückzahlen.
Kunststoffverarbeitung
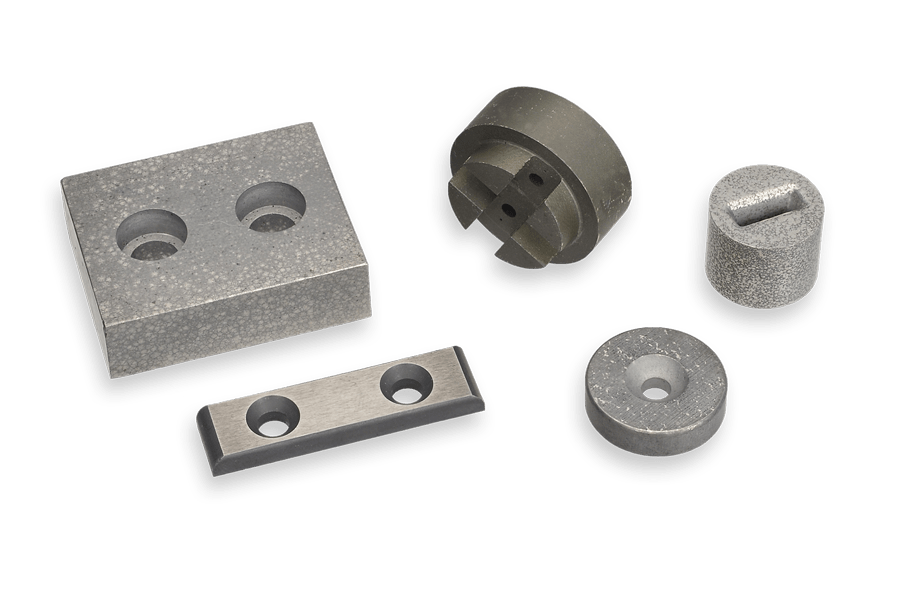
In der Kunststoffbearbeitung verschleißen Werkzeuge bei glasfaser- oder mineralgefüllten Compounds besonders schnell. Hartmetall-Düsen, Schneidkanten und endkonturnahe Preforms halten der Abrasion stand und reduzieren Ausschuss und Nacharbeit. Sandstrahl- und Spritzdüsen in Venturi-Ausführung gehören ebenso zum Programm.
Maschinenbau und Verschleißschutz
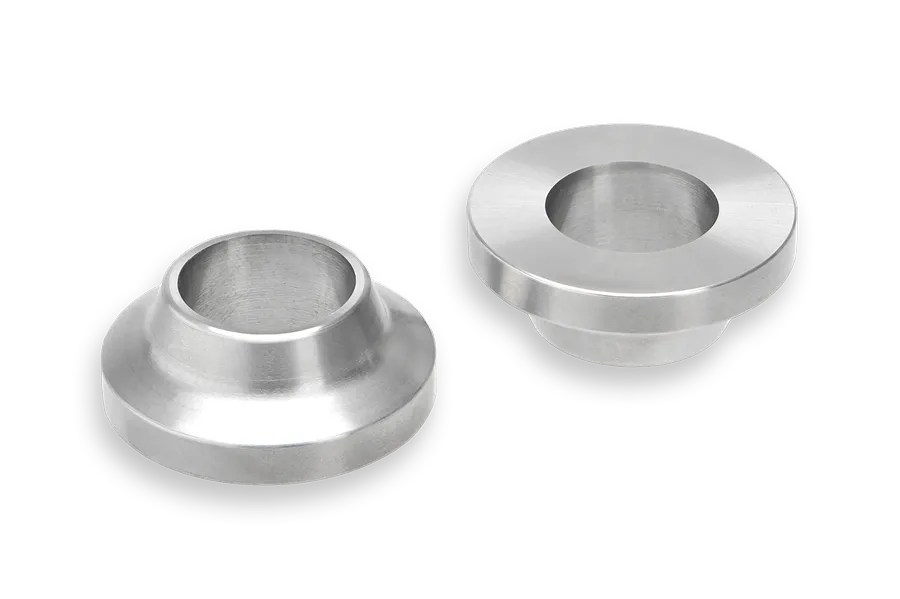
Im Maschinen- und Anlagenbau dienen Hartmetallteile als Lagerringe, Ventilteile, Gleitringdichtungen, Führungsbuchsen und Mahlkugeln. Befestigt werden sie durch Löten, Kleben, Schrauben, Klemmen, Schrumpfen oder Eingießen, je nach Bauraum und Belastung.
Holz, Papier und Gestein
In der Bearbeitung von Holz, Papier und Verpackung sowie in der Gesteins- und Bergbaubearbeitung übernimmt Hartmetall rotierende Messer, Lötplatten für Säge- und Trennwerkzeuge, Schneidrädchen sowie Einsätze für Bohrkronen. Auch korrosionsbeständige Sorten für Chemie, Lebensmittel- und Medizintechnik sind verfügbar.
Hartmetallsorten von Negele
Genau abgestimmt auf die Anforderung liefert Negele das gesamte Sortenspektrum: bewährte Standardsorten, universell einsetzbare Mehrbereichssorten und Spezialsorten. Die Eigenschaften werden über das Mischungsverhältnis der Komponenten, über Kornform und Korngröße des Wolframcarbids sowie über eine exakt abgestimmte Prozesssteuerung erzielt.
Die gestiegenen Anforderungen an Standzeit und Kantenstabilität decken die hochverdichteten NHT-Feinkornsorten GM05F, GM10F, GM15F und GM25F ab. Sie bieten gegenüber Standardsorten ein sehr hohes Zähigkeitsverhalten durch eine Biegebruchfestigkeit bis 3.900 N/mm², höchste Verschleißbeständigkeit durch eine Härte bis 2.000 HV und hohe Kantenstabilität durch ein feines, dichtes und homogenes Gefüge, besonders für Stanz- und Schnittwerkzeuge.
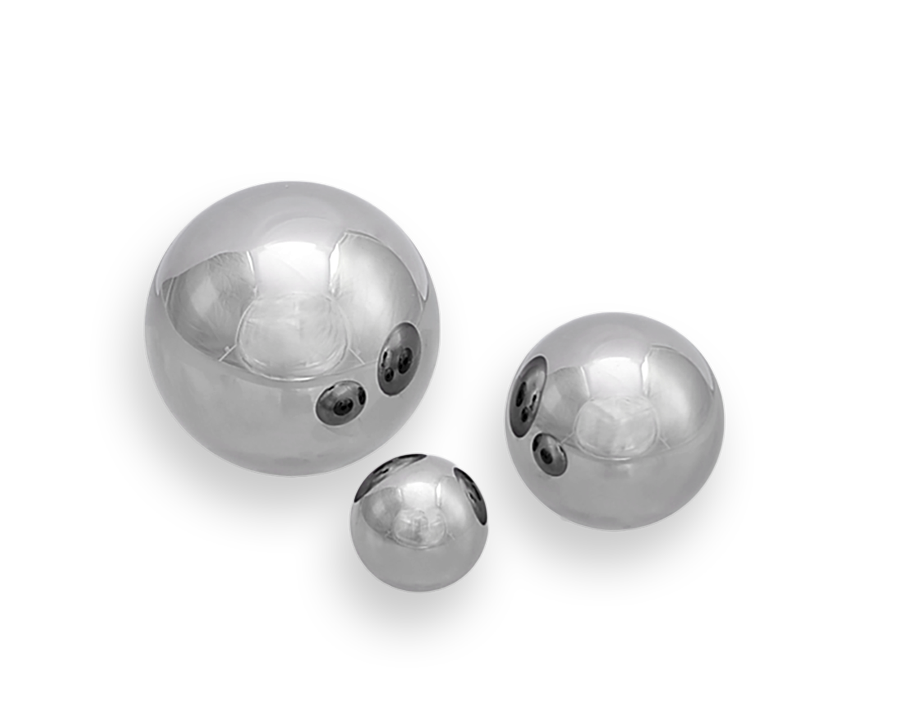
Welche Sorte für Ihre Anwendung sinnvoll ist, hängt vom Lastfall ab: feinkörnige, binderarme Sorten für maximale Härte und Standzeit, gröbere, binderreichere Sorten für schlag- und stoßbeanspruchte Bauteile. Negele wählt die Sorte nicht nach Katalog, sondern nach Ihrem Bauteil und Ihrer Beanspruchung aus.
Lieferformen
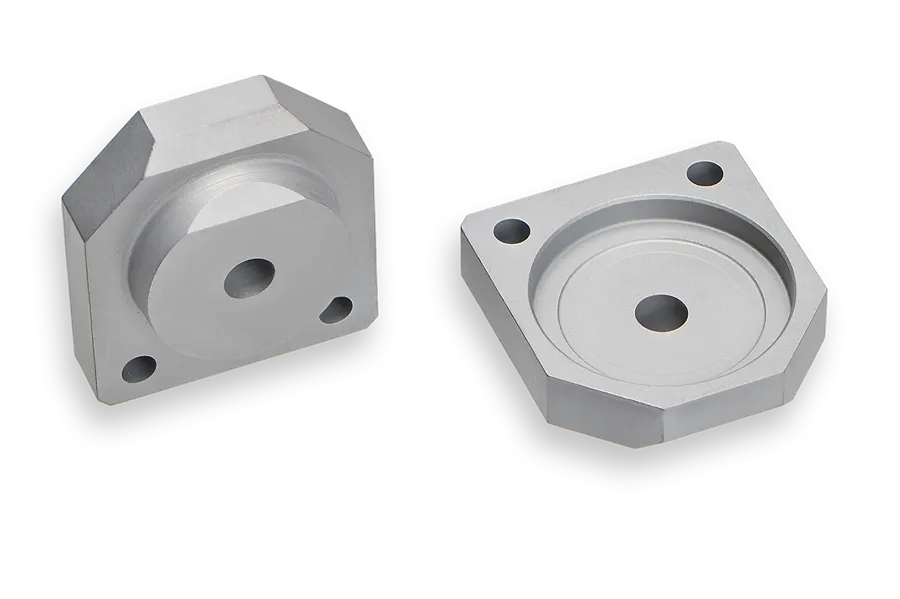
Negele ist Auftragsfertiger, kein Lagerhändler für Normprofile. Im Mittelpunkt steht die Fertigung nach Kundenspezifikation: Zeichnungsteile, Rohlinge (Blanks), Ronden, Stifte sowie endkonturnahe Preforms für die nachgelagerte Bearbeitung. Geliefert wird vom Einzelteil über den Prototyp bis zur Serie, ohne Mindestbestellmenge.
- Zeichnungsteile nach Kundenspezifikation mit enger Toleranz
- Rohlinge und Ronden als Basis für die Endbearbeitung
- Endkonturnahe Preforms zur Reduzierung von Schleif- und Erodieraufwand
- Formteile nach DIN ISO und nach Werksnorm
Die typische Lieferzeit liegt bei 6 bis 8 Wochen, bei einfachen Geometrien auch kürzer. Als familiengeführtes Unternehmen aus Stuttgart entscheidet Negele kurzfristig und flexibel, gerade bei Einzelteilen und kleinen Serien.
Normen und Standards
Hartmetall ist durch ein dichtes Netz internationaler Normen beschrieben, das Klassifizierung und Prüfung vereinheitlicht:
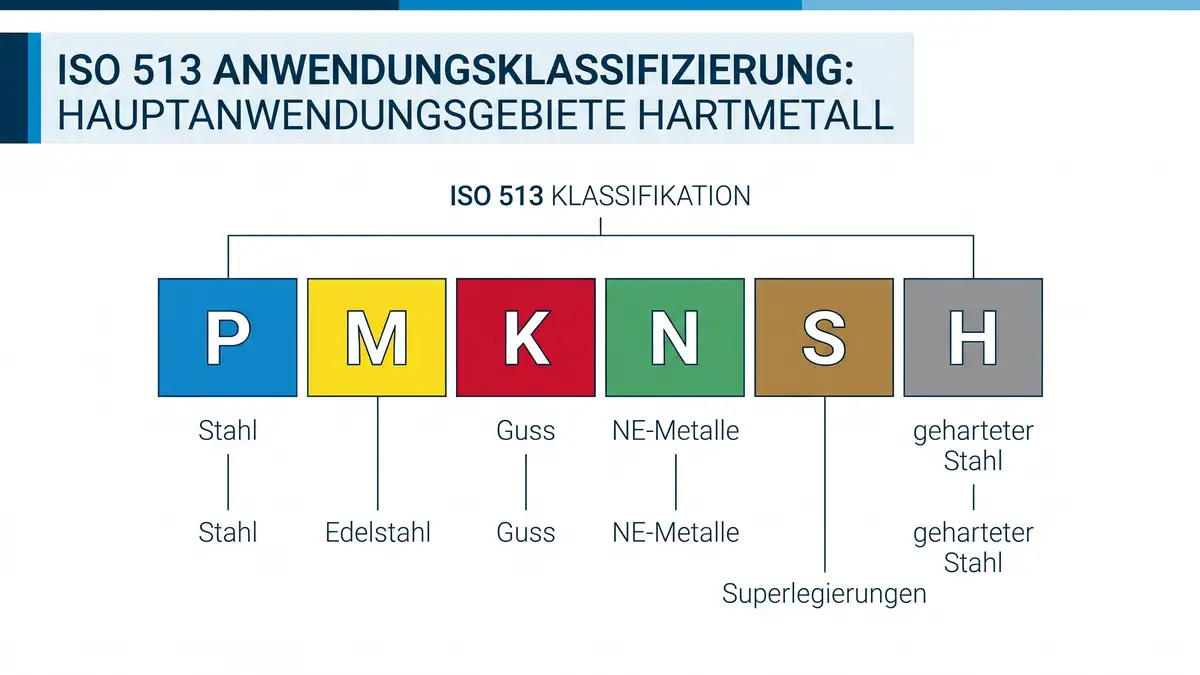
- ISO 513 (DIN ISO 513): Anwendungsklassifizierung der Zerspanungswerkstoffe in die Hauptgruppen P, M, K, N, S und H mit Farbkennzeichnung.
- ISO 4499: metallografische Bestimmung von Gefüge und Korngröße.
- ISO 3327: Bestimmung der Biegebruchfestigkeit (transverse rupture strength).
- EN ISO 4506: Druckversuch an Hartmetall.
- ISO 3878: Vickershärte von Hartmetall.
- ISO 4505 / ISO 28079: Porosität bzw. Palmqvist-Bruchzähigkeit.
Auf Wunsch liefert Negele die Bauteile mit Material- und Prüfbescheinigung nach EN 10204 (Zeugnis 2.1, 2.2 oder Abnahmeprüfzeugnis 3.1). Die Fertigung ist nach DIN EN ISO 9001 zertifiziert. Details zu Chargen- und Prüfbescheinigungen finden Sie im Bereich Chargen- und Prüfbescheinigung.
Häufig gestellte Fragen zu Hartmetall
Was ist Hartmetall?
Hartmetall ist ein pulvermetallurgischer Verbundwerkstoff aus harten Wolframcarbid-Körnern (WC) in einer metallischen Bindephase, meist Cobalt (Co). Es verbindet die Härte einer Keramik mit der Zähigkeit eines Metalls und erreicht Vickershärten bis über 2.000 HV. Eingesetzt wird es überall dort, wo Verschleiß, Abrasion und hohe Flächenpressung Werkzeugstahl überfordern.
Was ist Wolframcarbid, und wie hängt es mit Hartmetall zusammen?
Wolframcarbid (WC) ist die harte Keramikphase, die den Hauptbestandteil von Hartmetall bildet. Reines WC ist mit rund 2.600 HV extrem hart, aber zu spröde für den direkten Einsatz. Erst eingebettet in einen Cobalt-Binder wird daraus das technisch nutzbare Hartmetall. Umgangssprachlich werden beide Begriffe oft synonym verwendet.
Welche Dichte hat Hartmetall?
WC-Co-Hartmetall hat je nach Sorte eine Dichte von etwa 13,0 bis 15,0 g/cm³. Sie sinkt mit steigendem Cobalt-Gehalt, da Cobalt leichter ist als Wolframcarbid. Reines Wolframcarbid liegt bei rund 15,6 g/cm³.
Wie hart ist Hartmetall?
Industrielle Hartmetallsorten erreichen Vickershärten von etwa 780 bis 2.200 HV, die NHT-Feinkornsorten bis 2.000 HV. Das entspricht rund 82,5 bis 93 HRA und liegt damit deutlich über gehärtetem Werkzeugstahl. Feine Körner und ein niedriger Bindergehalt erhöhen die Härte, verringern aber die Zähigkeit.
Woraus besteht Hartmetall?
Hartmetall besteht aus Wolframcarbid (WC) als Hartphase und einem metallischen Binder, üblicherweise Cobalt (Co), seltener Nickel oder Fe-Ni-Co. Der Bindergehalt liegt typisch zwischen 3 und 30 Gew.-%; Zerspanungssorten nutzen meist 6 bis 15 % Cobalt.
Hat Hartmetall einen Schmelzpunkt?
Hartmetall wird nicht geschmolzen, sondern gesintert. Reines Wolframcarbid zersetzt sich erst bei rund 2.785 bis 2.830 °C, Cobalt schmilzt bei etwa 1.495 °C. Beim Sintern verflüssigt sich nur der Binder bei etwa 1.300 bis 1.500 °C. Als praktische Einsatzgrenze gelten rund 700 °C, darüber oxidiert der Werkstoff an Luft.
Wie wird Hartmetall bearbeitet?
Im gesinterten Zustand lässt sich Hartmetall praktisch nur durch Diamantschleifen, Drahterosion (EDM) sowie Läppen und Polieren bearbeiten. Konventionelles Drehen oder Fräsen ist nicht möglich. Die Formgebung erfolgt deshalb endkonturnah vor dem Sintern, wobei die Sinterschwindung von etwa 15 bis 20 % einzurechnen ist.
Welche Hartmetallsorten gibt es?
Man unterscheidet Standardsorten, universelle Mehrbereichssorten und Spezialsorten. Negele führt zusätzlich die hochverdichteten Feinkornsorten GM05F, GM10F, GM15F und GM25F mit Härten bis 2.000 HV und Biegebruchfestigkeiten bis 3.900 N/mm². Die Auswahl richtet sich nach Bindergehalt, Korngröße und Lastfall des Bauteils.
Was kostet Hartmetall?
Der Preis von Hartmetall hängt von Sorte, Bauteilgeometrie, Bearbeitungsaufwand und Stückzahl ab und nicht allein vom Materialgewicht. Da Negele nach Zeichnung fertigt, erstellen wir ein konkretes Angebot auf Basis Ihrer Spezifikation. Senden Sie uns Ihre Zeichnung über das Kontaktformular für eine belastbare Kalkulation.
Hartmetall-Bauteile nach Ihren Anforderungen
Vom Einzelteil bis zur Serie: persönliche Beratung zur richtigen Hartmetallsorte und Fertigung nach Zeichnung, mit über 40 Jahren Erfahrung in der Pulvermetallurgie. Lieferzeit 6 bis 8 Wochen, keine Mindestbestellmenge.
Jetzt Anfrage stellenWeiterführende Informationen
Verwandte Werkstoffe und Quellen
- Verwandte Werkstoffe: Wolfram, Molybdän, TZM, Wolfram-Kupfer (WCu)
- Normen: ISO 513, ISO 3327, EN ISO 4506, ISO 4505
- Werkstoffdaten: Fraunhofer IKTS zu polykristallinen WC-Co-Hartmetallen, Wolframcarbid-Referenzdaten
- Service: Technische Beratung, Chargen- und Prüfbescheinigung, Kontakt